
Johtopäätös etukäteen: milloin aktivointilämpötila, pinnoitteen paino ja säilytysolosuhteet on sovitettu alustaan ja linjaan, tämä teippi tarjoaa yhden luotettavimmista ohutviivaliitoksista jalostus- ja tekstiilitöissä. Kun nämä muuttujat jätetään huomioimatta, sama laatu tuottaa liitoksia, jotka epäonnistuvat päivien kuluttua, reunoja, jotka vuotavat liimaa, ja rullat, jotka tukkeutuvat hyllylle.
Useimmat kenttäongelmat juontavat kolmesta syystä: lämpö, joka ei koskaan saavuta sidosviivaa, liimapeitto, joka vaihtelee rullasta toiseen, ja lämpö tai kosteus, jotka vaurioittivat nauhaa ennen sen avaamista. Jokainen niistä on estettävissä, kun tietää mitä pyytää.
"Tidssue" kuvaa kantoainetta: kevyt paperimainen raina, yleensä 20-60 mikronia paksu, päällystetty molemmilta puolilta termoplastisella kuumasulateliimalla ja suojattu irrotettavalla vuorauksella. Teline tarjoaa matalan profiilin ja mukautuvuuden; liima muodostaa sidoksen.
"Kuumasulalla" on vielä suurempi merkitys. Toisin kuin paineherkkä teippi, joka pysyy tahmeana huoneenlämmössä, kuumasulateliima on kiinteää levossa ja pehmenee vain kuumennettaessa. Ennen lämmön levittämistä teippi voidaan sijoittaa ja sijoittaa uudelleen vapaasti. Kun lämpö ja paine saapuvat, liima valuu pintaan ja lukitsee materiaalit yhteen.
Näiden ominaisuuksien ansiosta teippi sopii luonnollisesti kankaille, pehmopaperille, kalvolle, kuitukankaille ja ohuille joustaville kokoonpanoille – sovelluksiin, joissa paksumpi rakenne näyttäisi läpi tai hidastaisi lämpöä, josta sidos riippuu.
Liimaus tapahtuu luotettavassa järjestyksessä. Lämpö nostaa liiman pehmenemispisteensä yläpuolelle – yleensä 90–120 °C EVA-pohjaisissa kuumasulateissa – viskositeetti laskee, ja liima kastelee alustan. Paine työntää sen pinnan mikroskooppisiin laaksoihin. Kun liitos jäähtyy, liima jähmettyy ja saa koheesiovoimaa. Valmis liima päihittää paineherkät liimat korotetussa lämpötilassa, koska pitovoima tulee jähmettyneestä kerroksesta, ei tarttumisesta.
Useimmat viat eivät ole liiman vika. Teipin aktivointilämpötila on liiman ominaisuus; lämpötila sidoslinjassa on prosessin ominaisuus. 120 °C:n laatta, jota painetaan sekunnin ajan kylmää, johtavaa alustaa vasten, ei nosta sidoslinjaa lämpötilaan. Viipymäaika, paine ja alustan lämmönsiirto ovat yhtä ratkaisevia.
Älä kompensoi heikkoa sidosta nostamalla lämpötilaa mielivaltaisesti. Noin yli 200 °C:ssa sulateliimat hajoavat ja voivat vapauttaa höyryjä, kun taas kudoksen kantaja voi palaa. Pysy toimittajan tarjoaman aktivointiikkunan sisällä.
| Parametri | Mitä tarkistetaan | Mikä menee pieleen, kun se jätetään huomiotta |
|---|---|---|
| Kantajan paksuus | Tasainen paksuus alueella 20–60 µm | Paksut täplät näkyvät läpi; ohuet kohdat haittaavat käsittelyä |
| Pinnoitteen paino | Grammaa/neliö/sivu, esim. 30-60 g/m² | Epätasainen peittävyys luo epäjohdonmukaisen kuoriutumislujuuden |
| Aktivointilämpötila | Pehmenemispiste ja täyssidosikkuna | Liian alhainen: ei sidosta; liian korkea: polttaa ja vuotaa |
| Kuorinta- ja leikkausteho | Arvot 24 tunnin käsittelyn jälkeen käyttölämpötilassa | Nivel hiipii tai kuoriutuu kuormituksen alaisena |
| Jäännöskäyttäytyminen | Pysyvä tai irrotettava taso | Liimansiirto vahingoittaa osia poistettaessa |
Sama teippilogiikka esiintyy useilla eri aloilla: missä tahansa substraatti on ohut, liitoksen on pysyttävä matalaprofiilisena ja lämpöä on saatavilla prosessissa:
Pehmopaperin kantaja ei ole kalvotelineen versio. Se on oikea tekninen vastaus, kun liitoksen on oltava ohut, näkymätön ja joustava – ja silti kestää vuosia.
Myyntivaiheessa tarkkoja kysymyksiä esittävät ostajat välttävät kalliilta yllätyksiltä tuotannossa. Nämä viisi kysymystä erottavat luotettavan toimittajan kauppiasta:
Pyydä pinnoitteen paino sivua kohden ja aktivointiikkuna vakioasiakirjoina. Toimittaja, joka ei voi ilmoittaa näitä kahta numeroa, voi myydä sinulle rullan, mutta ei toistettavaa prosessia.
Kuumasuliimat ovat kestomuoveja: ne pehmenevät lämpiminä. Tämä yksittäinen tosiasia selittää useimmat teippiin syytetyt liimahäiriöt. Aurinkoisen ikkunan lähelle, uunin yläpuolelle tai kuumaan astiaan jätetty rulla voi aiheuttaa reunavirtausta, kalvon tukkeutumista tai teleskooppia. Kemia ei ole muuttunut – teippiä on muotoillut väärä ympäristö.
Kudoksen kantaja lisää toisen herkkyyden: kosteuden. Kosteus muuttaa telineen mittoja ja käpristymistä, mikä näkyy virheenä stanssauksessa tai aaltoilevana ulkonäönä laminoiduissa paneeleissa.
Älä yritä pelastaa tukkeutunutta rullaa lisäämällä kelausjännitystä. Kun vuoraus on lukittunut liimaan, rulla ei ole käyttökelvoton tarkkuusprosesseihin – radan katkeaminen, rypistyminen ja liiman irtoaminen seuraa siitä huolimatta, kuinka huolellisesti käsittelet sitä.
Ero ongelmattoman rullan ja ongelmallisen välillä näkyy harvoin. Se elää pinnoitteen painotoleransseissa, raaka-aineen valinnassa ja prosessin yhtenäisyydessä. Kokeneet ostajat tarkastavat tuotantolinjan, eivät vain tietolehteä. Valmistaja, jolla on oma päällystyslaitteisto, voi hallita saapuvia materiaaleja, säätää formulaatioita ja pitää erien tasalaatuisuutta tavalla, jota kauppiaat eivät pysty.
Wanfeng on valmistanut kalvoja ja nauhoja vuodesta 1989 lähtien ja se on käyttänyt teollisuusasiakkaille tarkoitettuja teippilinjoja, joissa on automaattinen leikkaus. The kuumasulateteippilaatu Tekstiili-, vaahtomuovi- ja elektroniikkasidosten valmistuksessa käytetty tuote tulee tästä ohjelmasta.
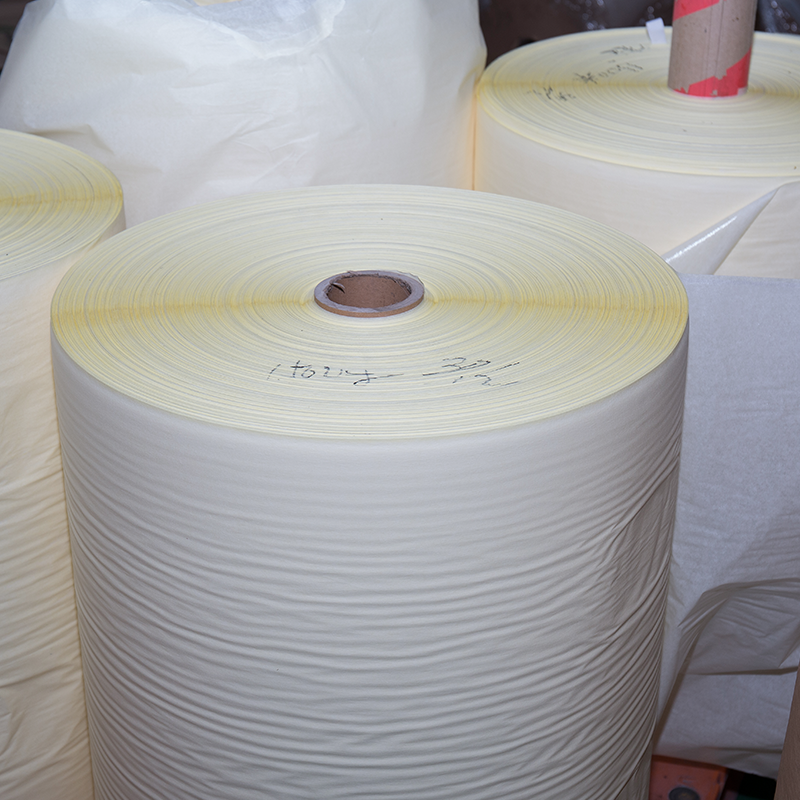 Wanfengin kuumasulateteippi teolliseen liimaukseen Tämä kuumasulateteippi, joka on valmistettu peitepaperista ja luonnonlateksista, sopii elektroniikkakomponenttien kokoonpanoon ja tekstiilien tai vaahtomuovin liimaamiseen, mikä heijastaa Wanfengin pitkäaikaista liimavalmistuksen asiantuntemusta. Näytä tuote →
Sama kurinalaisuus kantaa läpi laajemman teippivalikoima . Kun oikea laatu kohtaa oikean prosessin, kuumasulateesta kaksipuolisesta pehmopaperiteipistä tulee juuri sellainen kuin sen pitääkin olla: hiljainen, luotettava ja toistettava.
Nauha itsessään on yksinkertainen; sen ympärillä oleva tekniikka ei ole. Aito valmistaja käsittelee pinnoitteen painoa, aktivointilämpötilaa ja varastointiolosuhteita tietopisteinä, joten ensimmäinen ja viideskymmenes tela käyttäytyvät samalla tavalla.
Kolmivaiheinen koe ratkaisee useimmat toimittajapäätökset: paina testilappua dokumentoidussa aktivointilämpötilassa, aja yksi tuotantotela linjan läpi ja tarkista kuoriutumislujuus ja jäännös 48 tunnin kuluttua. Ohita ne portit, ja sinulla on arvosana, jonka ympärille voit rakentaa prosessin.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


